
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Hướng dẫn mua máy mài góc: Cách chọn kích thước, công suất, tốc độ và đĩa
2026-11-04
Chọn máy mài góc bằng cách kết hợp vật liệu, hoạt động, đĩa được phê duyệt và không gian làm việc trước tiên.Sau đó so sánh nguồn điện, hiệu suất tải, xử lý và chi phí vận hành. Đường kính đĩa đặt ra một loại kích thước; Chỉ riêng công suất và RPM không tải không thể cho bạn biết công cụ sẽ hoàn thành ở mức độ chấp nhận được.
Đối với các nhà nhập khẩu, nhà phân phối và người mua xưởng, sự so sánh hữu ích bao gồm cấu hình hoàn chỉnh: máy, bộ phận bảo vệ, phụ kiện, phần cứng lắp đặt và nguồn điện. Hướng dẫn này kết nối những lựa chọn đó với các thông số kỹ thuật BOSI đã công bố và phương pháp đánh giá mẫu thực tế.
Máy mài góc là gì và nó hoạt động như thế nào?
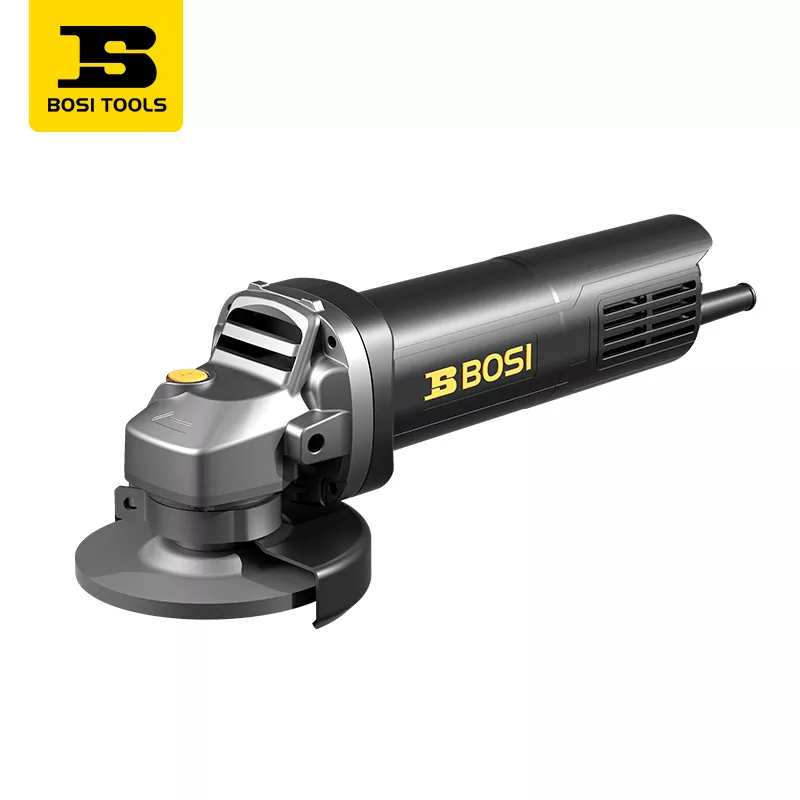
Máy mài góc là một dụng cụ điện cầm tay dẫn động đĩa thông qua hộp số góc. Với phụ kiện đính kèm phù hợp đã được phê duyệt, nó có thể cắt, mài, mài hoặc chuẩn bị bề mặt. Nó còn được gọi là máy mài phụ. “Máy mài cầm tay” và “máy mài cầm tay” là những mô tả rộng hơn có thể bao gồm các cách sắp xếp dụng cụ khác.
Động cơ dẫn động hộp số, làm thay đổi hướng quay và dẫn động trục chính đầu ra. Phần đính kèm gắn ở trục chính đó. Phụ kiện và máy cùng xác định hoạt động được phép; một đĩa phù hợp về mặt vật lý không tự động phù hợp.

Các bộ phận của máy mài góc và chức năng của chúng
Từ nguồn điện đến phụ kiện làm việc
Cung cấp → động cơHộp số góc → trục chínhTệp đính kèm đã được phê duyệt
LẮP ĐẶT
Các mặt bích, đai ốc hoặc hệ thống lắp đặt được phê duyệt sẽ định vị và giữ lại phần đính kèm.
BẢO VỆ
Tấm chắn phải phù hợp với máy và các phụ kiện, thao tác được phép lắp đặt.
ĐIỀU KHIỂN
Cách bố trí tay nắm chính, tay cầm bên và công tắc ảnh hưởng đến cách điều khiển toàn bộ dụng cụ.
Khóa trục giúp thay đổi phụ kiện khi sử dụng theo hướng dẫn khi nguồn điện bị cô lập. Nó tách biệt với phanh vận hành. Tương tự như vậy, thân máy nhỏ gọn không loại bỏ nhu cầu sử dụng tay cầm hoặc bộ điều khiển thích hợp.
Máy mài góc so với các loại máy mài khác
Một máy mài để bàn hỗ trợ các bánh xe của nó trên một máy cố định; máy mài khuôn thường đặt phụ kiện của nó thẳng hàng với thân dụng cụ. Những bố cục đó phục vụ các nhu cầu truy cập và làm việc khác nhau. Khi yêu cầu báo giá, hãy nêu rõ máy mài góc và hoạt động cần thiết của nó thay vì chỉ yêu cầu “máy mài”.
Máy mài góc dùng để làm gì?
Công dụng chính của máy mài góc là cắt, loại bỏ vật liệu và chuẩn bị bề mặt. Bắt đầu với kết quả cần thiết. Cắt một ống theo chiều dài, xử lý mối hàn và loại bỏ rỉ sét có thể liên quan đến cùng một thân dụng cụ, nhưng chúng yêu cầu các phụ tùng đính kèm và kiểm tra chấp nhận khác nhau.
| Nhiệm vụ | Danh mục đính kèm để đánh giá | Kiểm tra máy và thiết lập | Kết quả chấp nhận được |
|---|---|---|---|
| Cắt ống thép hoặc phần | Đĩa cắt được phê duyệt cho vật liệu. | Tiếp cận, lắp đặt, bảo vệ cắt, đánh giá tốc độ và hỗ trợ phôi. | Cắt hoàn thành đáp ứng vị trí và điều kiện cạnh được chỉ định. |
| Mài hoặc mài mối hàn | Đĩa mài hoặc đĩa mài thích hợp. | Truy cập, hành vi tải, phương thức liên hệ được phép và xử lý. | Yêu cầu loại bỏ vật liệu mà không gây hư hại không thể chấp nhận được cho bộ phận. |
| Loại bỏ rỉ sét hoặc lớp phủ | Phụ kiện làm sạch đã được phê duyệt, chẳng hạn như bàn chải dây hoặc đĩa tước phù hợp. | Tốc độ gắn, yêu cầu bảo vệ và khả năng tương thích bề mặt. | Chuẩn bị bề mặt theo quy định mà không loại bỏ quá nhiều vật liệu nền. |
| Công việc lát gạch, đá hoặc xây | Phụ kiện kim cương dành riêng cho vật liệu được phê duyệt cho hoạt động. | Sự phù hợp của dụng cụ, độ sâu, khả năng bảo vệ và hệ thống kiểm soát bụi thích hợp. | Hình học bắt buộc và hoàn thiện với các điều khiển phơi sáng được chỉ định. |
Chọn máy mài góc để cắt kim loại
Xác định hình dạng kim loại và mặt cắt, không chỉ độ dày danh nghĩa của nó. Ống, tấm phẳng và thanh đặc có các điều kiện tiếp cận và hỗ trợ khác nhau. Thiết lập đường cắt cần thiết trước khi quyết định liệu dụng cụ và đĩa có thể tiếp cận được đường cắt đó hay không.
Đối với việc cắt thép cacbon lặp đi lặp lại, tôi sẽ so sánh đĩa đã được phê duyệt và cách sắp xếp phôi trước khi tăng mức công suất của máy. Nếu đĩa không phù hợp hoặc tác phẩm đóng trên đó, việc cấp thêm điện sẽ không đúng với thiết lập. Không sử dụng áp lực bên lên phụ kiện chỉ dùng để cắt.
Mài, làm sạch và hoàn thiện cần có sự lựa chọn riêng biệt
Mài loại bỏ vật liệu; hoàn thiện kiểm soát bề mặt còn lại. Tốc độ loại bỏ nhanh nhất có thể để lại nhiều công việc hoàn thiện hơn. Do đó, bản dùng thử mẫu hữu ích sẽ kiểm tra cả hoạt động ban đầu và mọi công việc cần thiết sau đó.
Đối với các công việc xây dựng liên quan đến đá hoặc bê tông, hãy chọn giải pháp kiểm soát bụi hoàn chỉnh bằng máy mài. Chỉ một lưỡi dao phù hợp không chứng minh được rằng máy, tấm chắn và thiết bị nhổ là phù hợp.
Kích thước máy mài góc: chọn đường kính để tiếp cận và xử lý
Kích thước máy mài góc thường đề cập đến đường kính danh nghĩa của bánh xe hoặc đĩa dự định của nó. Các loại thị trường phổ biến bao gồm 100, 115, 125, 150, 180 và 230 mm. Chúng mô tả các máy khác nhau; chúng không phải là danh sách các đĩa có thể lắp vào một máy mài.
| Lớp đĩa danh nghĩa | Nhấn mạnh lựa chọn | Những gì vẫn cần xác nhận |
|---|---|---|
| 100/115/125mm | Quyền truy cập, xử lý và phạm vi tiếp cận cần thiết cho công việc nhỏ hơn. | Công suất cắt thực tế, các phụ kiện được phê duyệt, tay cầm và vật tư tiêu hao tại địa phương. |
| 150mm | Tăng phạm vi tiếp cận bằng công cụ khác và gói đính kèm. | Trọng lượng, cách lắp đặt, tốc độ và sự phù hợp cho hoạt động dự định. |
| 180/230 mm | Tệp đính kèm lớn hơn và công việc đòi hỏi tầm với của họ. | Công suất định mức, không gian vận hành, giá đỡ, nguồn điện và sự điều khiển của người vận hành. |
Đường kính đĩa không xác định độ sâu cắt chính xác
Bán kính đĩa đầy đủ không có sẵn dưới dạng độ sâu cắt. Mặt bích, đầu bánh răng, bộ phận bảo vệ, góc tiếp cận và độ mòn của đĩa ảnh hưởng đến tầm với có thể sử dụng. Sử dụng thông tin công suất cắt của nhà sản xuất cho thiết lập được chỉ định, sau đó xác nhận quyền truy cập vào phôi.
Đường kính ngoài lớn hơn cũng không chứng tỏ rằng dụng cụ sẽ loại bỏ vật liệu nhanh hơn. Thiết kế phụ tùng, tải trọng và công cụ vẫn là một phần của sự so sánh đó. Mua phạm vi tiếp cận mà công việc yêu cầu thay vì kích thước lớn nhất hiện có.
Chỉ tiêu chuẩn hóa khi công việc cho phép
Đối với nhóm nhà phân phối hoặc xưởng, kích thước đĩa tương thích ít hơn có thể đơn giản hóa việc lưu kho. Kiểm tra nhiệm vụ của khách hàng và tính khả dụng tại địa phương trước khi chuẩn hóa. Giữ một công cụ lớn cho công việc đặc biệt có thể thực tế hơn việc cung cấp cho mỗi người vận hành một chiếc máy lớn hơn.
Công suất máy mài góc: công suất đầu vào và hiệu suất được tải
Xếp hạng công suất giúp mô tả một công cụ nhưng nó không phải là thước đo cho sản phẩm đã hoàn thành. Xác định xem thông số kỹ thuật có mô tả đầu vào điện, đầu ra cơ học hay tình trạng ngắn hạn hay không. Những giá trị đó không thể thay thế cho nhau.
So sánh xếp hạng trong cùng bối cảnh
BOSI liệt kê S1M-08-100A ở 750 W và S1M-BS11-100A ở 1200 W, cả hai đều có bánh xe 100 mm và tốc độ không tải 11.000 vòng/phút. Tỷ lệ công suất được liệt kê là 1200/750 = 1,6. Điều đó không thiết lập được tốc độ cắt, mô-men xoắn hoặc tuổi thọ sử dụng gấp 1,6 lần. Các số liệu được công bố là trênTrang sản phẩm Chiến Binh Đen.
Đối với công cụ AC, định mức dòng điện cũng cần bối cảnh điện áp cung cấp của nó. Nhân vôn với ampe sẽ cho công suất đầu vào rõ ràng; nó không thiết lập đầu ra cơ học. Tổn thất và điều kiện vận hành điện phải được tính đến trước khi đưa ra kết luận về công suất đầu ra.
Tách riêng các số liệu quá tải khỏi hoạt động bình thường
cácTrang Máy mài góc BOSImô tả con số quá tải 3800 W là mức cao nhất trong ngắn hạn. Đỉnh cao đó không xác lập xếp hạng liên tục của các mô hình lớn. Chọn từ bảng tên thực tế và hướng dẫn vận hành, sau đó đánh giá chu trình làm việc dự kiến.
Tìm kiếm đầu ra hữu ích khi tải
Máy mài có kích thước nhỏ có thể bị giảm tốc độ làm việc khi chịu tải quá mức. Việc ép buộc thức ăn có thể làm tăng nguy cơ nóng lên và ràng buộc hơn là giải quyết sự không phù hợp. So sánh các phần cắt đã hoàn thành có thể chấp nhận được, các khoảng dừng bắt buộc và mức tiêu thụ đĩa trong cùng điều kiện. Con số cao trên hộp không thể thay thế được bản ghi đó.
Máy mài góc RPM: tốc độ không tải, tốc độ vành và tốc độ thay đổi
RPM mô tả số vòng quay mỗi phút. RPM không tải là tốc độ không có tải cắt hoặc mài làm việc. Nó giúp xác định điều kiện hoạt động và đánh giá khả năng tương thích của phụ kiện; nó không chỉ định tỷ lệ loại bỏ vật liệu.
Tốc độ đọc cùng với đường kính
Tốc độ tính toán ở mép ngoài của đĩa là v = π × D × n / 60, trong đó D là đường kính tính bằng mét và n là vòng/phút. Đĩa lớn hơn có thể có cạnh chuyển động nhanh hơn ngay cả khi RPM của nó thấp hơn.
RPM khác nhau, đường kính khác nhau
100 mm · 12.000 vòng/phút
62,8 m/s
Tính toán tốc độ vành không tải.
150 mm · 9.000 vòng/phút
70,7 m/s
Tính toán tốc độ vành không tải.
230 mm · 6.000 vòng/phút
72,3 m/s
Tính toán tốc độ vành không tải.
Sự kết hợp 100 mm / 12.000 vòng/phút xuất hiện trongThông số kỹ thuật của Chiến binh đen; các kết hợp khác xuất hiện trongThông số kỹ thuật máy mài góc. Đối với hai ví dụ 100 mm, 11.000 vòng/phút ở trên, phép tính tương tự cho kết quả xấp xỉ 57,6 m/s.
Chọn điều chỉnh cho phần đính kèm và hoàn thiện
Tốc độ thay đổi rất hữu ích khi phần đính kèm được phê duyệt hoặc kết thúc mong muốn yêu cầu tốc độ khác. Công cụ vẫn phải cung cấp khả năng kiểm soát và hiệu suất phù hợp ở cài đặt đó. Máy mài có tốc độ quay có thể điều chỉnh không tự động thay thế được mọi máy đánh bóng.
Không sử dụng cài đặt thu gọn làm quyền để gắn phần đính kèm quá khổ hoặc không được phê duyệt. Tất cả các yêu cầu về đường kính, lắp đặt, bảo vệ và tốc độ vẫn được áp dụng.
Khả năng tương thích của đĩa: kích thước trục, ren trục chính, mặt bích và tấm bảo vệ
Kiểm tra thông số lắp đặt hoàn chỉnh, không chỉ đường kính đĩa.“Kích thước đầu cặp dao” trong danh sách phụ kiện thường đề cập đến lỗ trung tâm, trong khi thông số kỹ thuật của máy mài có thể liệt kê riêng ren trục chính của nó. Xác nhận những gì mỗi thứ nguyên mô tả.
Tách lỗ khoan ra khỏi ren
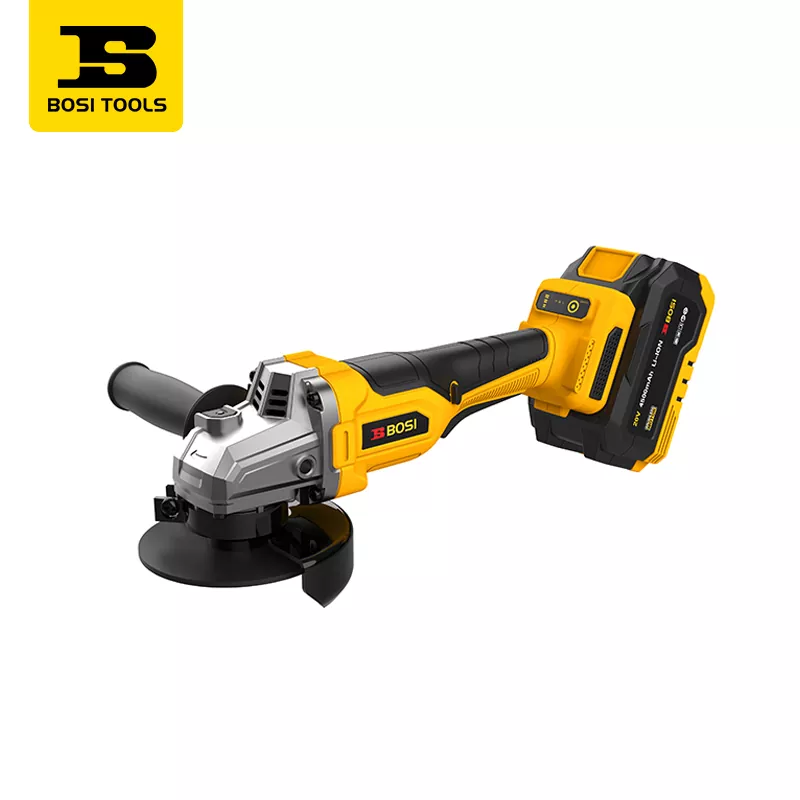
của BOSIMáy mài góc không chổi than Li-ionliệt kê bánh xe 100 mm, lỗ bánh xe 16 mm và ren trục chính M10. Lỗ khoan 16 mm và ren M10 mô tả các phần khác nhau của cách bố trí lắp đặt. Chúng không có kích thước thay thế được và không phải là thông số kỹ thuật chung cho tất cả các máy mài.
| Kiểm tra | Câu hỏi cần giải quyết |
|---|---|
| Đường kính và hình thức đính kèm | Kích thước và loại phụ kiện này có được phê duyệt cho kiểu máy và hoạt động không? |
| Lắp lỗ khoan hoặc ren | Phần đính kèm có phù hợp với vị trí và cách bố trí lắp đặt đã chỉ định không? |
| Mặt bích và dây buộc | Các bộ phận và hướng dẫn lắp ráp có được cung cấp đúng không? |
| Đánh giá tốc độ | Phụ tùng có được xếp hạng cho tốc độ tối đa của máy mài hoặc cao hơn không? |
| Vật liệu và hoạt động | Việc cắt, mài mặt, làm sạch hoặc hoàn thiện có được phép rõ ràng đối với phần đính kèm đó không? |
| bảo vệ | Bộ phận bảo vệ được chỉ định có phù hợp với sự kết hợp đã được phê duyệt này không? |
Hướng dẫn sử dụng máy mài cầm tay CCOHSchỉ định rằng tốc độ định mức của phụ tùng phải bằng hoặc vượt quá tốc độ tối đa của máy mài. Nó cũng cảnh báo không nên buộc một phụ kiện vào máy mài có kích thước sai hoặc thay đổi lỗ lắp của nó.
Phù hợp với hoạt động được phép
Đĩa cắt, đĩa mài, đĩa lật, bàn chải sắt và phụ tùng kim cương có các yêu cầu làm việc khác nhau. Xác nhận tính tương thích của vật liệu và phương pháp tiếp xúc được phép đối với sản phẩm chính xác. Không suy luận sự phù hợp từ màu sắc, hình dáng bên ngoài hoặc thực tế là phụ kiện có thể được siết chặt vào trục quay.
OSHAhướng dẫn sử dụng dụng cụ điện cầm taygiải thích lý do tại sao các phụ kiện được nhà sản xuất phê duyệt lại quan trọng và cảnh báo về việc thay thế lưỡi cưa bằng các phụ tùng có tính mài mòn dự kiến. Coi sự kết hợp đã được phê duyệt là đơn vị mua hàng.
Máy mài góc có dây và không dây: chọn theo chu trình làm việc
Máy mài có dây tránh được việc thay pin nhưng cần có nguồn cung cấp và bố trí cáp phù hợp. Máy mài không dây có thể giảm bớt những hạn chế trong việc thiết lập đối với các công việc phân tán, đồng thời bổ sung thêm các yêu cầu về pin và sạc. So sánh thời gian làm việc đã trôi qua và sản lượng chấp nhận được, bao gồm cả những gián đoạn cần thiết.
So sánh bộ không dây hoàn chỉnh
Liệt kê chính xác model pin, dung lượng, bộ sạc, số lượng cung cấp và trọng lượng lắp đặt. Pin dự phòng chỉ hữu ích khi có gói sạc phù hợp với khối lượng công việc. Bản thân hai cục pin và một bộ sạc không chứng tỏ khả năng sản xuất không bị gián đoạn cả ngày.
Dung lượng pin không đảm bảo thời gian chạy
Ở cùng cơ sở điện áp, Ah lớn hơn thể hiện công suất sạc danh nghĩa lớn hơn, nhưng thời gian chạy cũng phụ thuộc vào tải, năng lượng sử dụng được, tình trạng gói và giới hạn vận hành. Đừng biến tỷ lệ dung lượng 6,0/4,0 thành yêu cầu thời gian chạy được đảm bảo 1,5 lần. Đo lường nhiệm vụ dự định với các gói được chỉ định.
Xác nhận khả năng tương thích của pin và bộ sạc theo model chính xác. Nhãn điện áp bằng nhau không thiết lập khả năng tương thích về điện, cơ hoặc điều khiển. Của chúng tôihướng dẫn mua dụng cụ điện không dâybao gồm quyết định về nền tảng và bộ công cụ rộng hơn.
Giữ loại động cơ tách biệt với nguồn điện
Brushless mô tả chuyển mạch động cơ; không dây mô tả sự sắp xếp cung cấp. Động cơ không chổi than loại bỏ tiếp điểm chổi than, nhưng máy mài hoàn chỉnh vẫn có vòng bi, hộp số, bộ điều khiển và các nhu cầu bảo trì khác. Đánh giá toàn bộ sản phẩm thay vì cho rằng nhãn động cơ chứng tỏ khả năng vận hành không cần bảo trì.
Điều khiển, tính năng an toàn và quản lý bụi
Hãy hỏi bộ điều khiển làm gì trước khi hỏi xem nó có được lắp hay không. Nút ấn, công tắc trượt và điều khiển áp suất liên tục là những mô tả khác nhau. Vị trí hoặc hình dạng trong ảnh không thể xác nhận hành vi vận hành.
Tắt và phanh là các chức năng khác nhau
Việc nhả công tắc áp suất liên tục sẽ loại bỏ nguồn điện truyền động; thời gian dừng phụ thuộc vào loại máy và loại phanh được trang bị. Khởi động mềm quản lý việc khởi động, bảo vệ khởi động lại giải quyết nguồn cung cấp bị gián đoạn và các tính năng phản hồi giật lại giải quyết các sự kiện vận hành cụ thể. Xác nhận từng chức năng riêng biệt cho model.
Xử lý công cụ đã được cấu hình bằng các tay cầm cần thiết và cách bố trí pin hoặc cáp dự định. Chu vi tay cầm, độ cân bằng, khả năng tiếp cận công tắc và không gian làm việc có thể quan trọng hơn sự khác biệt nhỏ về trọng lượng của dụng cụ trần. CCOHS khuyên bạn nên cầm bằng hai tay và đợi cho đến khi dừng gắn máy mài trước khi đặt máy mài xuống. Xem nóhướng dẫn sử dụng máy xay cầm tay.
Chọn kiểm soát bụi như một phần của quá trình thiết lập
Công việc bê tông và xây có thể yêu cầu hệ thống thu gom bụi và tấm che tương thích. Kiểm tra độ vừa vặn, yêu cầu trích xuất và kiểm soát độ phơi sáng của tác vụ trước khi chọn máy. Mặt nạ chung hoặc kết nối chân không chưa được xác minh không phải là thông số kỹ thuật hoàn chỉnh của thiết bị.
Đối với các nhiệm vụ xây dựng được chỉ định của Hoa Kỳ, OSHAtờ thông tin về silica máy mài cầm taymô tả các hệ thống thu gom bụi và thiết bị phân phối nước tích hợp được thiết kế có mục đích. Các quy định về phương pháp ướt của nó không cho phép thêm nước vào máy nghiền sử dụng khô thông thường. Thực hiện theo các hướng dẫn về thiết bị và các yêu cầu áp dụng cho nơi làm việc.
So sánh cấu hình máy mài góc BOSI
Các ví dụ sau đây cho thấy lý do tại sao cấu hình đầy đủ lại nằm trong báo giá. Chúng là thông số kỹ thuật của sản phẩm được công bố chứ không phải xếp hạng hiệu suất được kiểm soát. Các loại kích thước chung được thảo luận trước đó cũng không có nghĩa là mọi kích thước đều có sẵn trong mọi dòng BOSI.
| Cấu hình | Nguồn điện hoặc nguồn điện được công bố | Đường kính đĩa | Tốc độ không tải | Câu hỏi tuyển chọn |
|---|---|---|---|---|
| Chiến binh đen S1M-08-100A | 750W | 100mm | 11.000 vòng/phút | Cấu hình này có hoàn thành nhiệm vụ và chu trình dự định không? |
| Chiến binh đen S1M-BS11-100A | 1200 W | 100mm | 11.000 vòng/phút | Sự khác biệt hữu ích nào xuất hiện trong cùng điều kiện làm việc? |
| Máy mài góc, tùy chọn 150 mm | 1600 W | 150mm | 9000 hoặc 8200 vòng/phút | Phiên bản chính xác và tệp đính kèm được phê duyệt nào phù hợp với hoạt động? |
| Máy mài góc, tùy chọn 230 mm | 10 A | 230mm | 6000 vòng/phút | Cấu hình điện, tầm với và khả năng xử lý thực tế có phù hợp không? |
| Máy mài góc không chổi than Li-ion | 20V; 4.0 hoặc 6.0 À | 100mm | Nút ấn: 3500/6000/8500; công tắc bên: 3500/6000/8000 r/min | Cần có phiên bản chuyển đổi, gói và kết hợp tốc độ làm việc nào? |
| Máy mài góc dùng pin lithium không chổi than Bumblebee | 20V; 4,5 À | 100mm | 3600/6700/8800 vòng/phút | Bộ công cụ được cung cấp đầy đủ có hỗ trợ chu trình làm việc không? |
Nguồn:Dòng máy có dây Black Warrior, Dòng máy mài góc, Máy mài góc không chổi than Li-ion, VàDòng ong nghệ.

Hai ví dụ có dây 100 mm đưa ra sự so sánh hữu ích vì tốc độ không tải được liệt kê của chúng là như nhau trong khi mức công suất khác nhau. Đối với dòng không dây, ngay cả phiên bản switch cũng thay đổi tốc độ cao nhất đã công bố. Giữ những điểm khác biệt đó trong thông số kỹ thuật của đơn đặt hàng thay vì giảm mọi tùy chọn thành “máy mài 100 mm”.
Tôi sẽ liệt kê danh sách rút gọn từ hoạt động của khách hàng và các vật tư tiêu hao có sẵn, sau đó so sánh các mẫu hoàn chỉnh. Điều đó giúp cấu hình mạnh hơn hoặc lớn hơn không được đề xuất cho sự cố do tệp đính kèm không phù hợp hoặc thiếu quyền truy cập gây ra.
Cách so sánh mẫu và hồ sơ kiểm tra
Sử dụng cùng một tiết diện thép, thông số kỹ thuật của đĩa cắt đã được phê duyệt, điều kiện cung cấp và chu trình làm việc khi so sánh các mẫu cắt kim loại. Ghi lại các đoạn cắt có thể chấp nhận được, thời gian đã trôi qua, mức tiêu thụ đĩa và các gián đoạn. Nếu cấu hình thay đổi, hãy hiển thị thay đổi đó trong bản ghi.
Xác định kết quả trước khi bắt đầu
Để cắt, chỉ định mặt cắt, vị trí cắt và điều kiện cạnh chấp nhận được. Để mài, xác định diện tích hoặc lượng vật liệu cần loại bỏ và yêu cầu bề mặt còn lại. Một kết quả nhanh hơn cần phải làm lại nhiều hơn thì kết quả đầu ra sẽ không giống nhau.
| Ghi | Bao gồm | Lý do |
|---|---|---|
| Cấu hình công cụ | Model, loại đĩa, cài đặt tốc độ, nguồn cung cấp; pin và bộ sạc chính xác nếu có. | Giữ các cấu hình khác nhau có thể nhận dạng được. |
| Tệp đính kèm | Thông số kỹ thuật của sản phẩm, kích thước, sự phù hợp của vật liệu, tình trạng ban đầu và cách bố trí lắp đặt. | Tách biệt hiệu ứng phụ kiện với hiệu ứng máy. |
| Phôi và vật cố định | Vật liệu, mặt cắt, hoạt động cần thiết và bố trí hỗ trợ. | Làm cho nhiệm vụ có thể lặp lại. |
| Chấp nhận | Các vết cắt đã hoàn thành hoặc kết quả mài được xác định; từ chối và làm lại. | Đo lường công việc có thể sử dụng được thay vì chỉ hoạt động. |
| Thời gian và sự gián đoạn | Thời gian làm việc, thay đổi phụ kiện, thay pin và các khoảng dừng được yêu cầu riêng biệt. | Hiển thị nơi toàn bộ chu kỳ được chi tiêu. |
| Vật tư tiêu hao | Điểm tiêu thụ và thay thế tập tin đính kèm theo phương pháp đã thỏa thuận. | Hỗ trợ so sánh chi phí. |
| Xử lý | Cấu hình trọng lượng, khả năng tiếp cận, độ bám, điều khiển và độ rung được quan sát. | Nắm bắt những khác biệt thực tế mà không yêu cầu kiểm tra độ rung chính thức. |
| Độ lặp lại | Nhận dạng mẫu, các lần chạy lặp lại, điều kiện và bất kỳ sai lệch nào. | Ngăn chặn một hoạt động thuận lợi trở thành một yêu sách rộng rãi. |
Tiến hành thử nghiệm theo hướng dẫn sử dụng công cụ và phụ tùng kèm theo, với sự giám sát và kiểm soát phù hợp. Đừng ép máy ngừng hoạt động để khám phá giới hạn của máy. Bản dùng thử ứng dụng ngắn sẽ thiết lập hành vi trong thiết lập đó; nó không thiết lập tuổi thọ sử dụng.
Đọc thông tin kiểm tra nhà máy trong ngữ cảnh
cáctrang chiến binh đencông bố các hạng mục kiểm tra bao gồm tốc độ không tải và độ đảo trục chính không quá 0,05 mm. Nó cũng mô tả độ mòn của chổi than không quá một phần ba chiều dài ban đầu sau 100 giờ hoạt động. Đây là các tiêu chí kiểm tra do nhà cung cấp công bố, không thay thế cho hồ sơ kiểm tra của mẫu máy liên quan.
Yêu cầu điểm đo và phương pháp đo độ đảo, tải trọng và chu kỳ kiểm tra chổi than cũng như nhận dạng cấu hình đã kiểm tra. Kiểm tra độ đảo hình học khác với phép đo độ rung phát ra. Tiêu chí về độ mòn của chổi than khác với tiêu chí đảm bảo tuổi thọ của toàn bộ dụng cụ. Những khác biệt này giúp người mua yêu cầu bằng chứng đáp ứng yêu cầu thực tế.
So sánh chi phí sở hữu và xác nhận cấu hình đặt hàng số lượng lớn
Bắt đầu với bộ dụng cụ tương đương. Một công cụ trần trụi, một công cụ có một pin và một gói hai pin là những cách mua khác nhau. Đối với chi phí vận hành, hãy so sánh việc phân bổ công cụ, vật tư tiêu hao, lao động, năng lượng và dịch vụ với sản lượng được chấp nhận trong một khoảng thời gian đã nêu.
Chi phí trên mỗi phần cắt hoặc phần hoàn thiện có thể chấp nhận được
Sử dụng định nghĩa đầu ra giống nhau cho cả hai tùy chọn. Tính số lao động làm lại và những lần gián đoạn có liên quan mà không tính hai lần trong cùng một thời điểm. Đối với nhà phân phối, hãy tách khoản tiết kiệm hoạt động của khách hàng khỏi chi phí tồn kho, dịch vụ và bảo hành của chính bạn.
Hãy xem xét một giao dịch mua minh họa với mức phí bảo hiểm là 20 USD và giá trị lao động là 15 USD/giờ. Nếu các thử nghiệm phù hợp thiết lập mức tiết kiệm ba giây cho mỗi lần cắt có thể chấp nhận được thì mức tiết kiệm nhân công là 3/3600 × 15 USD = 0,0125 USD cho mỗi lần cắt. Phí bảo hiểm sẽ được thu hồi sau 1.600 lần cắt giảm có thể chấp nhận được với điều kiện chi phí tiêu hao, năng lượng và dịch vụ vẫn bằng nhau.
Minh họa hòa vốn chỉ dành cho lao động
ĐẶC BIỆT
20 USD
Chi phí mua thêm.
TIẾT KIỆM CÓ ĐIỀU KIỆN
0,0125 USD/cắt
3 giây với giá 15 USD/giờ.
THU HỒI CHI PHÍ
1.600 lần cắt chấp nhận được
20 đô la Mỹ ` 0,0125 đô la Mỹ.
Đây là ngưỡng cho một quyết định mua hàng. Đây không phải là bằng chứng cho thấy việc tiết kiệm sẽ diễn ra và tỷ lệ định mức công suất không thể cung cấp kết quả thử nghiệm còn thiếu. Nếu khối lượng công việc không bao giờ đạt đến ngưỡng đó thì việc nâng cấp cần có một lợi ích khác đã được chứng minh để bù đắp cho phí bảo hiểm của nó.
Khóa cấu hình trước khi đặt hàng
- Xác nhận chính xác model, điện áp nguồn, tần số, phích cắm cũng như các tài liệu và nhãn thị trường bắt buộc.
- Đối với bộ dụng cụ không dây, hãy chỉ định kiểu, số lượng và khả năng tương thích của pin và bộ sạc.
- Liệt kê các phụ kiện đã được phê duyệt, phần cứng lắp đặt, bộ phận bảo vệ, tay cầm và các công cụ đi kèm.
- Thống nhất phương pháp kiểm tra, tiêu chí chấp nhận và nhận dạng mẫu đã được phê duyệt.
- Xác nhận các phụ tùng thay thế, lộ trình bảo trì, bao bì và cấu hình hiển thị trên đơn đặt hàng.
Công cụ BOSI là Công ty TNHH Công cụ Bosi Ninh Ba. Để yêu cầu cấu hình, hãy gửi vật liệu, phần phôi, hoạt động cần thiết, chu trình làm việc dự kiến và nguồn cung có sẵn thông quaTrang liên hệ BOSIhoặc emailbosi01@bosi.cn. Bao gồm thông số kỹ thuật dự kiến của đĩa để có thể xem xét cùng nhau các yêu cầu về máy và phụ kiện.
Câu hỏi thường gặp
Nên chọn máy mài góc cỡ nào?
Chọn kích thước cung cấp phạm vi tiếp cận cần thiết trong khi vẫn phù hợp với không gian làm việc và tệp đính kèm được phê duyệt. Xác nhận khả năng cắt và xử lý của mô hình thực tế. Chỉ riêng đường kính đĩa không xác định được độ sâu cắt có thể sử dụng được.
Máy mài góc công suất cao có phải lúc nào cũng tốt hơn không?
Không. Định mức công suất cao hơn không đảm bảo công suất đầu ra chấp nhận được nhanh hơn, khả năng xử lý tốt hơn hoặc tuổi thọ dài hơn. So sánh các cấu hình hoàn chỉnh cho tác vụ dự kiến, bao gồm cả việc sử dụng tiêu hao và tình trạng gián đoạn.
Kích thước trục chính có giống với kích thước ren trục chính không?
Không. Kích thước đầu cặp dao của phụ kiện thường mô tả lỗ khoan trung tâm của nó, trong khi kích thước ren trục chính mô tả tính năng lắp ren trên máy. Xác nhận chính xác lỗ khoan, ren, mặt bích và cách bố trí ốc vít theo yêu cầu của cả hai nhà sản xuất.
Tôi có thể lắp một đĩa lớn hơn nếu tôi giảm tốc độ không?
Cài đặt tốc độ thấp hơn không cho phép đĩa quá khổ. Chỉ sử dụng các loại và kích thước phụ kiện được phê duyệt cho kiểu máy, với phần cứng lắp đặt và bộ phận bảo vệ được chỉ định. Khả năng tương thích tốc độ chỉ là một yêu cầu.
Việc nhả công tắc có dừng đĩa ngay lập tức không?
Đừng cho rằng dừng lại ngay lập tức. Công tắc có thể ngắt nguồn điện trong khi phụ kiện tiếp tục quay. Kiểm tra các chức năng phanh và điều khiển cụ thể, đồng thời đợi cho đến khi phụ tùng dừng hoàn toàn trước khi đặt dụng cụ xuống.
Nhà phân phối nên yêu cầu gì trước khi đặt hàng số lượng lớn?
Yêu cầu thông số kỹ thuật chính xác của máy và bộ phụ kiện, thông tin về phụ kiện và bộ phận bảo vệ đã được phê duyệt, hồ sơ kiểm tra có liên quan, tài liệu thị trường bắt buộc và thỏa thuận dịch vụ. Giữ mẫu đã được phê duyệt và đặc điểm kỹ thuật đặt hàng phù hợp.
Chọn cấu hình hoàn thành công việc
Chỉ định nhiệm vụ, xác nhận sự kết hợp giữa máy và đĩa đã được phê duyệt và so sánh các mẫu với kết quả có thể chấp nhận được đã xác định. Cấu hình đáng lưu trữ là cấu hình phù hợp với công việc của khách hàng và có thể được cung cấp và bảo trì một cách nhất quán.
Tin tức liên quan
- Hướng dẫn mua cờ lê tác động không dây: Mô-men xoắn, kích thước ổ đĩa và lựa chọn pin
- Máy khoan không chổi than và máy khoan có chổi than: Sự khác biệt, Hiệu suất và Chi phí
- Các loại mũi khoan và công dụng: Cách chọn gỗ, kim loại và bê tông
- Máy khoan búa và máy khoan búa quay: Bạn cần loại nào cho bê tông?
- Hướng dẫn mua máy khoan không dây: Cách chọn máy khoan và bộ sản phẩm phù hợp
- Cách chọn dụng cụ điện không dây: Thông số kỹ thuật, pin và hệ thống dụng cụ



-
E-mail